新闻·
静态导轨与滚轮导轨对比:哪种更适合您的钢坯轧制工艺?
在钢铁轧厂这种高要求的环境中,精度和效率至关重要。钢坯从生产到最终成型的整个过程。
目录
在钢铁轧机这种高要求的环境中,精度和效率至关重要。钢坯从生产到最终成型,需要通过轧机机架进行精准无误的引导。这就是选择合适的轧机系统的关键所在。 轧机轧制导轨 对于工厂工程师和冶金师而言,选择合适的导向系统至关重要。争论的焦点通常集中在两种主要类型上:静态导向系统和辊式导向系统。选择合适的导向系统直接影响产品质量、轧机停机时间和总体运营成本。本篇综合分析探讨了静态导向系统和辊式导向系统的功能、优势和理想应用,旨在帮助您确定哪种系统更适合您特定的钢坯轧制工艺。
了解导轨在轧机中的作用
在深入比较之前,必须先了解这些部件的基本作用。轧机中的导向装置旨在引导坯料(在本例中为钢坯)精确地进入轧辊道口,并确保其正确出口。它们可以防止材料扭曲、卡料(轧机中严重的堵塞)或偏离中心。正确的导向装置可确保钢坯均匀轧制,从而获得所需的形状和尺寸,同时最大限度地减少轧辊本身的磨损。
导向系统的有效性决定了整个轧制作业的稳定性。导向不足会导致表面缺陷、尺寸误差,甚至造成轧机停机。因此,选择合适的导向系统至关重要。 静态指南 滚柱导轨的选择不仅仅是个人偏好,更是一种战略性的工程选择。
静态导轨的机制
什么是静态指南?
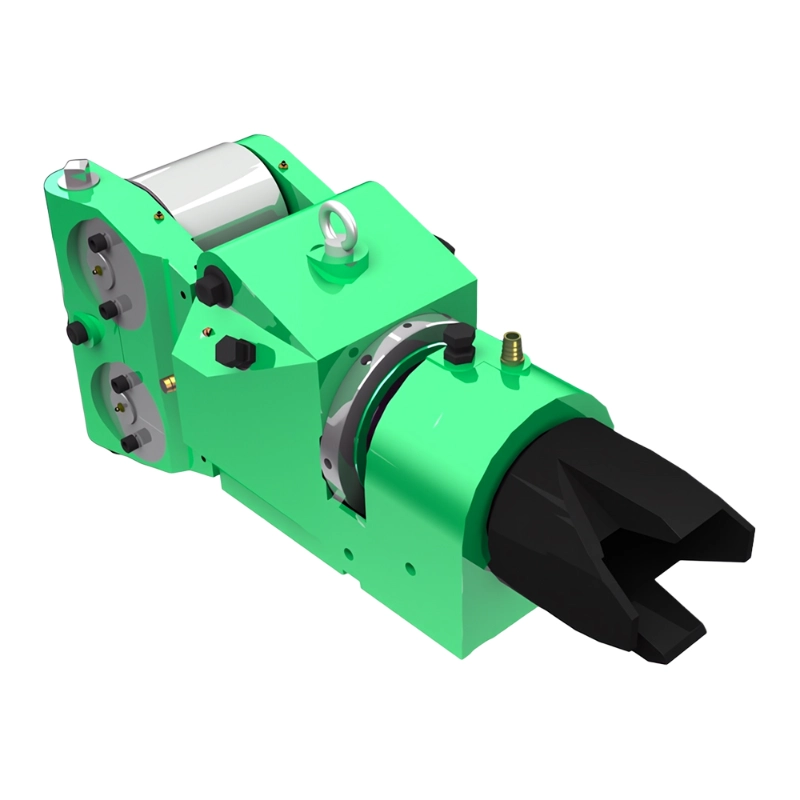
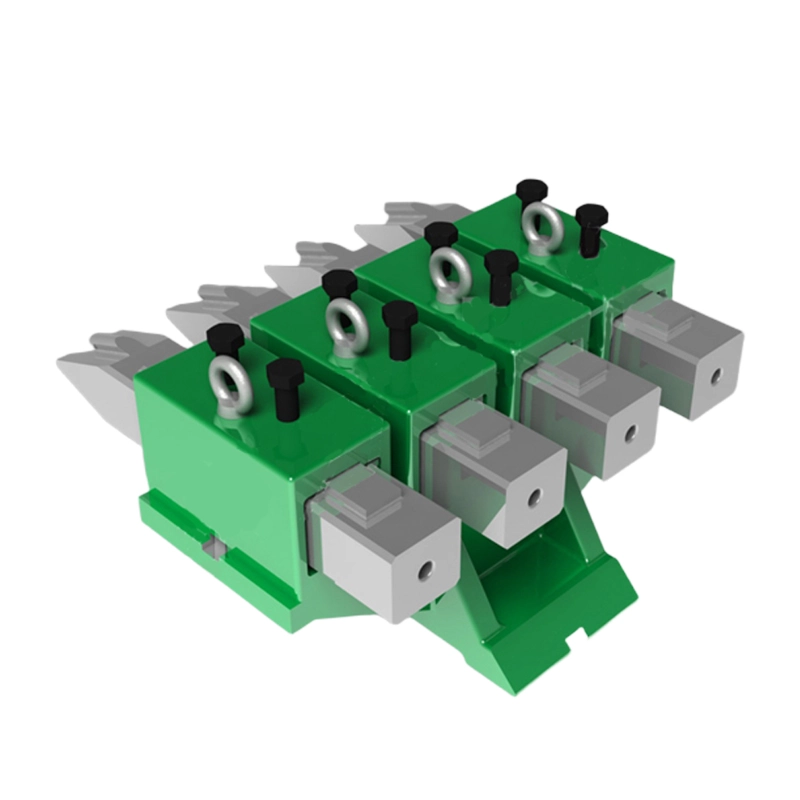
顾名思义,静态导轨是用于引导钢坯运动的非运动部件。它们通常由高耐磨材料铸造或机加工而成,例如特定等级的铸铁或特种钢合金。导向作用依赖于运动的热钢坯与导轨固定内表面之间的物理接触和滑动摩擦。
与滚轮式导轨相比,这些导轨的设计通常更简单。它们通常由一个刚性箱体或一组可调节的挡板组成,形成一个漏斗或通道,以适应进料的特定形状。
静态导轨的优势
- 简洁耐用: 静态导轨的主要优势在于其结构坚固且简单。由于没有活动部件,因此不存在轴承故障或滚轮卡死的问题。在钢坯轧机严苛的高温环境下,这种坚固性转化为可靠性。
- 初始成本较低: 由于结构简单且缺乏复杂的内部机制,静态系统通常需要较低的初始资本投入。
- 耐热性: 静态导轨结构坚固厚重,能够有效地吸收和散发热量,因此适用于粗加工过程中遇到的极端温度。
- 容忍尺度: 在轧制初期,钢坯通常会带有大量的氧化皮(氧化铁)。与结构复杂的辊道系统相比,静态导轨受氧化皮堆积的影响较小。
静态导轨的缺点
- 高摩擦和磨损: 最主要的缺点是滑动摩擦。高温钢材与导轨表面的不断摩擦会导致导轨本身快速磨损。这需要频繁的调整和更换,从而增加了维护停机时间。
- 表面缺陷: 高摩擦力还会导致钢坯表面出现划痕或凹痕,这些划痕或凹痕可能会一直保留到成品中。
- 能源消耗: 与滚动摩擦相比,克服静止导轨的摩擦需要轧机驱动装置提供更多的能量。
- 适应性挑战: 针对不同坯料尺寸或磨损补偿调整静态系统可能是一个手动且耗时的过程。
滚柱导轨的力学原理
什么是滚轮导轨?
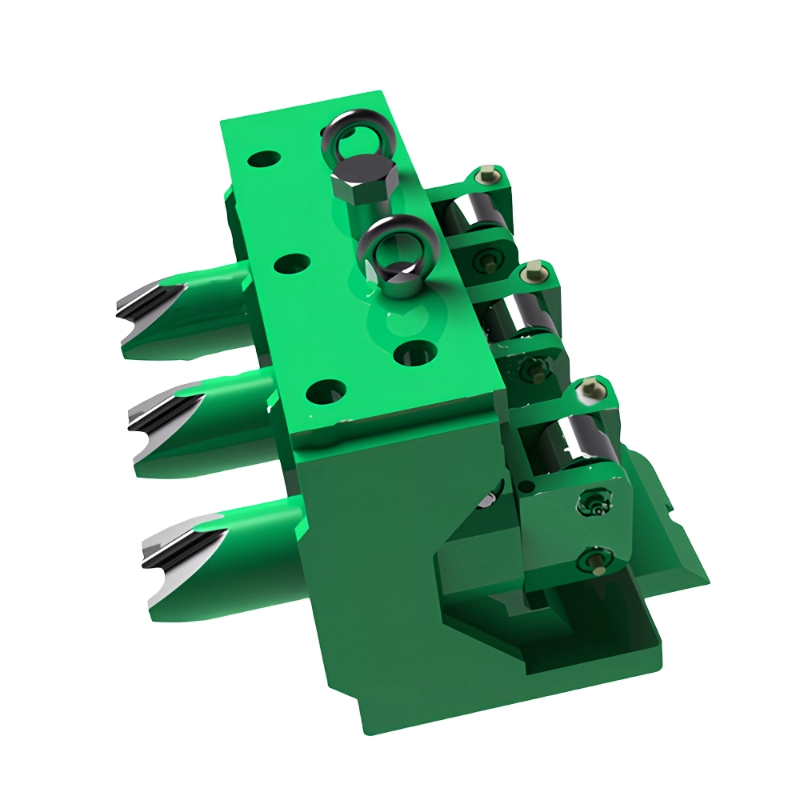
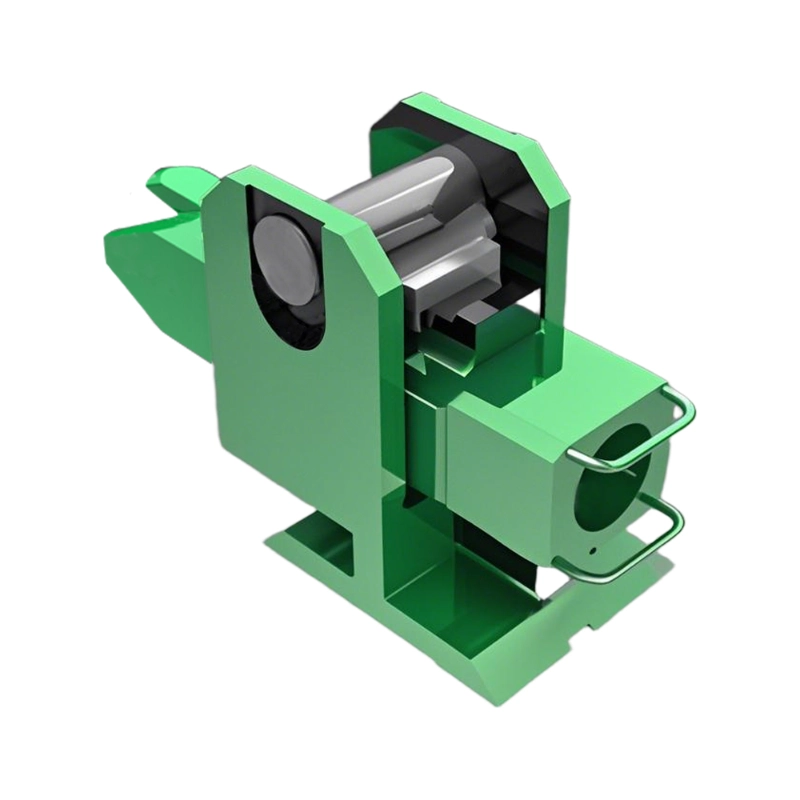
滚轮导轨 这种导向装置代表了一种更先进的坯料导向方法。它并非依靠滑动摩擦,而是利用一系列旋转滚轮来引导坯料。坯料与滚轮接触,滚轮随坯料的前进运动而旋转,从而显著降低摩擦。
这些系统通常更为复杂,由一个中央主体构成,主体内装有可调节的滚轮臂、轴承和润滑系统。滚轮本身通常采用专用工具钢甚至碳化钨制成,以实现最大的耐磨性。
滚柱导轨的优点
- 减少摩擦: 从滑动摩擦到滚动摩擦的转变是其根本优势。这最大限度地减少了导向部件和坯料表面的磨损,从而生产出更清洁、无缺陷的产品。
- 高速性能: 由于摩擦系数低,辊导轨对于现代高速轧机至关重要,因为静摩擦会产生过多的热量和磨损。
- 精确制导: 滚轮导轨能够更好地控制坯料的位置和方向。它们可以精确地将坯料居中并防止扭曲,这对于实现严格的尺寸公差至关重要。
- 更长的使用寿命: 虽然初始成本较高,但磨损率降低意味着与静态系统相比,滚轮和导向组件的维护间隔通常更长。
- 能源效率: 摩擦力越小,磨机电机所需的能量就越低。
滚柱导轨的缺点
- 复杂性和成本: 由于其复杂的结构设计,包括轴承、密封件和润滑通道,因此购买和维护成本要高得多。
- 易损性: 如果冷却或润滑系统发生故障,运动部件和轴承容易受到水垢、水和极端高温的损坏。
- 维护要求: 它们需要更复杂的维护程序,包括定期检查轴承和确保润滑系统完美运行。
- 鹅卵石冲击风险: 在粗加工机架上,一块较大的、略微变形的钢坯的突然冲击有时会损坏滚子导轨的精密部件。
对比分析:静态导轨与滚柱导轨
为了便于理解,下表总结了两种指南类型的主要区别:
| 特征 | 静态指南 | 滚轮导轨 |
| 摩擦型 | 滑动 | 滚动 |
| 初始成本 | 低的 | 高的 |
| 维护复杂性 | 低(频繁更换) | 高(需要精细护理) |
| 磨损率(指南) | 高的 | 低的 |
| 钢坯划伤的风险 | 高的 | 低的 |
| 能源消耗 | 更高 | 降低 |
| 最适合 | 粗加工区,规模大,速度低 | 中级/精加工机架,高速,高精度 |
| 活动部件 | 没有任何 | 滚子、轴承 |
钢坯轧制过程中的战略布局
这项决定很少是“非此即彼”的。 整个轧机最有效的方法是根据每个滚动阶段的具体要求,对这两种类型进行战略性部署。
粗轧机:静态导轨的领域
在粗加工阶段,钢坯体积大、温度高,且表面常常覆盖着一层磨蚀性氧化皮。此时的主要目标是大幅减小横截面积,而非进行精确成形。粗加工过程中的粗暴操作、剧烈冲击以及大量的氧化皮使得钢坯加工难度大大增加。 静态指南 首选方案。它们坚固耐用,能够承受恶劣环境,而滚柱导轨的精密轴承在这些环境下可能会过早失效。在这个阶段,表面光洁度要求不高,因为后续工序会消除细微瑕疵。
中间轧机和精轧机:辊导轨的必要性
当钢坯进入中间机架和精加工机架时,加工过程发生了变化。钢坯横截面更小,速度显著提高,尺寸精度变得至关重要。此时,静导轨的滑动摩擦会导致不可接受的磨损、发热和表面缺陷。 滚轮导轨 变得至关重要。它们提供精确的定心,确保材料准确进入复杂的轧制道,防止扭曲,并确保最终产品具有高质量的表面光洁度。更高的轧制速度要求采用低摩擦的轧制方式,以防止结块并保持轧机效率。
选择时需要考虑的关键因素
在决定钢坯轧制过程中特定机架采用哪种导向系统时,请考虑以下变量:
- 铣床转速: 高速精加工机架必须采用辊式系统。低速粗加工机架则可采用静态装置。
- 产品质量要求: 如果表面光洁度和尺寸公差要求很高,那么滚轮系统是更优的选择。
- 卷材: 高磨蚀性或高粘性合金可能会影响选择。某些特种钢材可能需要在加工过程的早期阶段就使用高精度的辊压装置。
- 维护能力: 您的维护团队是否有专业知识和时间来维护复杂的滚筒系统,还是更倾向于更换静压箱这种简单的维护方式?
- 冷却和润滑: 滚筒式制冷系统需要强大可靠的水冷和油脂/油润滑系统。如果特定机架的这些设施有限,则可能需要采用静态解决方案。
结论
静态导轨和滚柱导轨之争,不是通过宣布哪一种是绝对的赢家来解决,而是通过了解每种导轨的具体优点和缺点来解决。 静态指南 它们结构坚固简单,是粗轧机的主力军,能够轻松应对氧化皮和冲击。 滚轮导轨相反,精密仪器对于高速中间加工和精加工至关重要,可提供高质量钢坯轧制所需的低摩擦和精确定心。
优化您的 轧机轧制导轨 这需要采取平衡的方法。通过仔细分析每个轧机机架的需求——速度、减速比、温度和质量要求——您可以设计出一种混合系统,最大限度地发挥静态轧制技术和辊式轧制技术的优势,从而提高生产率、减少停机时间并获得更优质的成品。
FAQ
1. 我可以完全取消钢坯轧机上的静态导轨吗?
虽然在某些高度专业化的设备中技术上可行,但对于标准钢坯轧制而言,通常不推荐使用,因为这种方法成本较高。粗轧机架承受着巨大的冲击和氧化皮,这对辊筒系统的轴承和精密部件极为不利。静态轧机仍然是初始精轧阶段最可靠、最经济的选择。
2. 滚轮导轨中的滚轮需要多久更换一次?
轧辊的使用寿命受多种因素影响,例如轧机转速、轧制材料、冷却/润滑系统的有效性以及轧辊本身的材料(例如,工具钢与碳化钨)。虽然轧辊的使用寿命比静态接触面更长,但仍需要定期检查。维护良好的中间机架轧辊可能可以连续运行数周,但这必须通过对您所在轧机的运行状况监测来确定。
3. 滚柱导轨最常见的故障原因是什么?
最常见的故障原因是轴承损坏。这通常是由于密封件失效导致水和水垢进入,或是润滑不足造成的。此外,不规则或严重变形的钢坯进入机架时产生的突然剧烈冲击也可能导致滚轮断裂或支撑臂弯曲。定期维护并确保公用系统(水和润滑脂)的最佳运行对于预防这些故障至关重要。